 Tuna Industrial Platform
Rehber
OEE hesaplarken üretim kayıplarını gizlememek
OEE hesabında planlanan süre, duruş, ideal çevrim süresi ve ilk geçiş kalite kurallarını kayıpları saklamadan uygulama rehberi.
OEE hesaplarken üretim kayıplarını gizlememek
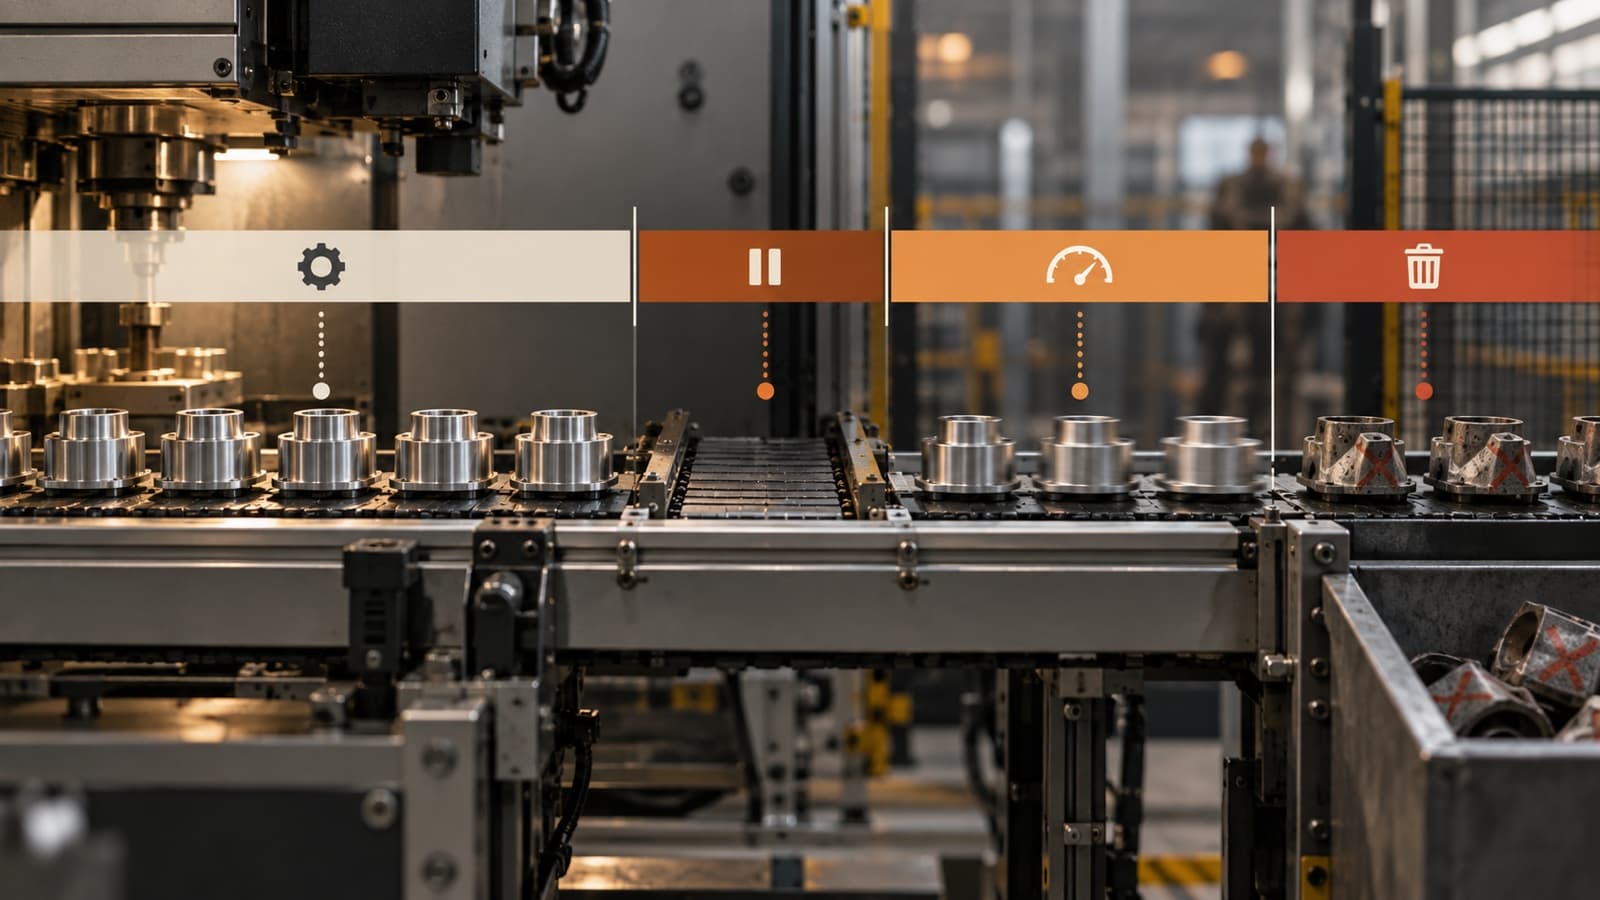
OEE, üretim kayıplarını görünür tutacak şekilde hesaplanmalıdır: önce planlanan üretim süresi belirlenir, bu pencerenin içindeki tüm duruşlar çıkarılarak çalışma süresi bulunur, performans için gerçekçi ideal çevrim süresi kullanılır, kalite için yalnızca ilk geçişte sağlam çıkan ürün sayılır ve nihai yüzde ile birlikte Availability, Performance ve Quality ayrı ayrı raporlanır. OEE hesabı hattı verimli göstermek için kullanılan bir süsleme aracı değildir. Planlanan üretim süresinin nerede duruşa, yavaş çalışmaya, hurdaya veya yeniden işlemeye dönüştüğünü gösteren kayıp haritasıdır.
Bu rehber OEE nedir yazısının pratik devamıdır. Temel yazı OEE'nin ne olduğunu açıklar. Bu yazı ise hesaplama kararlarının kayıpları nasıl görünür tuttuğunu veya nasıl sakladığını anlatır. Program dışı zamanın nasıl ele alındığı OEE, TEEP ve kapasite kullanımı arasındaki temel sınırdır; bu nedenle bu metin özellikle OEE hesabının kendi sınırını net tutmaya odaklanır.
Formül ve tanımlar
Availability = Run Time / Planned Production Time
Performance = (Ideal Cycle Time x Total Count) / Run Time
Quality = Good Count / Total Count
OEE = Availability x Performance x Quality
Tek adımlı denetim kontrolü şöyledir: OEE = (Good Count x Ideal Cycle Time) / Planned Production Time. Bu form matematiksel olarak yararlıdır, ancak yönetim görünümü için tek başına iyi değildir; çünkü kaybın hangi faktörden geldiğini saklar. İki hat da yüzde 72 OEE bildirebilir; birinde kalıp değişimi, diğerinde hız kaybı baskındır.
Planned Production Time, ekipmanın üretim yapması planlanan ve beklenen dönemdir. Sonuç bilinmeden önce üretim planından tanımlanmalıdır. Molalar, sipariş olmayan pencereler ve üretim niyetinin gerçekten dışında kalan bakım dönemleri çıkarılabilir. Malzeme bekleme, geciken kalıp, kalite bekletmesi ve operatör eksikliği vardiya bittikten sonra sadece rahatsız edici olduğu için çıkarılmamalıdır.
Run Time, planlanan üretim süresinden duruş süresinin çıkarılmasıyla bulunur. Duruş süresi; arıza, blokaj, besleme yokluğu, malzeme eksikliği, kalıp değişimi, temizlik ve ayar gibi olayları içerir. Olay haklı olabilir, fakat planlanan üretim penceresinde üretken zaman kaybıdır. Bu ayrım operatör kararı için de önemlidir: operatör olayın üretimi durdurduğunu kaydeder, olayın stratejik olarak kabul edilebilir olup olmadığına vardiya sonrası yönetim karar verir. Ölçüm ekranı hakem değil, olay defteri gibi çalışmalıdır.
Ideal Cycle Time, ürün ve ekipman için normal koşullarda teknik olarak sürdürülebilir en hızlı çevrim süresidir. Geçen ayın ortalama hızı veya rahat raporlama hedefi olmamalıdır. Good Count ise ilk geçişte sağlam çıkan ürün anlamına gelmelidir. Rework ürün daha sonra sevk edilebilir, ama OEE için ilk geçiş sağlam çıktı değildir.
1. Adım: paydayı performans bilinmeden sabitleyin
Üretim kayıplarını saklamanın en kolay yolu, vardiya bittikten sonra planlanan üretim süresini küçültmektir. Ekip sonucu gördükten sonra malzeme bekleme, geç takım veya kalite bekletmesini paydadan çıkarırsa OEE yükselir, fakat tek bir ek sağlam ürün üretilmez. Rapor daha iyi görünürken fabrika daha az öğrenir.
Daha güçlü kural, planlanan üretim süresini programdan tanımlamak ve o pencerenin içindeki her kaybı sınıflandırmaktır. Bu, eksik malzeme için operatörü suçlamak değildir. Kaybı onu düzeltebilecek planlama, tedarik, kalite veya bakım ekibi için görünür tutmaktır. Soru kesintinin haklı olup olmadığı değil, hattın o pencerede üretmesinin beklenip beklenmediğidir.
Sahada uygulanabilir karar kuralı kısa olmalıdır. Vardiya planında hat ürün A için 08:00-12:00 arası çalışacaksa, bu pencere baştan Planned Production Time olur. 09:10'da etiket gelmediği için hat beklerse operatör bunu üretim dışı zaman diye silmez; duruş koduna yazar. 10:30'da kalite onayı beklendiği için ürün tutulursa bu da aynı şekilde görünür kalır. Daha sonra üretim, kalite ve planlama ekipleri bu kodları inceler. Böylece rapor, tek bir departmanı suçlamak yerine karar verilebilir bir kayıp listesi üretir.
2. Adım: planlı ve plansız duruşları görünür tutun
Birçok tesis arızaları sayar ama kalıp değişimlerini sessizce çıkarır. Kalıp değişimi planlı iş olduğu için bu anlaşılabilir, fakat OEE'yi zayıflatır. Planlanan üretim süresi içindeki kalıp değişimi kapasite tüketir. Availability kaybı olarak görünmeli, sonra neden koduyla ayrılmalıdır.
Aynı mantık temizlik, ısınma, eksik palet, eksik etiket, kalite kontrol beklemesi ve aşağı akış blokajı için de geçerlidir. Olay planlanan üretim penceresinde üretimi engelliyorsa kayıp yapısına girer. OEE en çok tüm kayıp ağacını gösterdiğinde ve ekiplerin hangi dala odaklanacağına karar vermesine yardım ettiğinde değerlidir.
3. Adım: ideal çevrim süresini yönetin
Performance ideal çevrim süresine çok duyarlıdır. Fazla yavaş standart düşük performansı ödüllendirir. Fazla agresif standart ise sürekli sahte kayıp üretir. Her ideal çevrim süresinin sahibi ve kaynağı olmalıdır: mühendislik doğrulaması, onaylı proses reçetesi, makine kabiliyet çalışması veya kontrollü ana veri. Değişiklikler gerekçesiyle kaydedilmelidir.
Çok ürünlü hatlarda tek bir ideal çevrim süresi kullanmak özellikle risklidir. Ürün A küçük ambalaj, ürün B büyük ambalaj, ürün C ise daha yavaş dolum veya daha uzun kontrol gerektiriyorsa aynı standart hepsini aynı kefeye koyar. Doğru yaklaşım, toplam sayıyı ürün karmasına göre ağırlıklandırmak veya her ürün ailesi için ayrı ideal çevrim süresi kullanmaktır. Aksi durumda ürün karması değiştiğinde performans sanki iyileşmiş ya da bozulmuş gibi görünür; gerçekte değişen yalnızca sipariş kompozisyonudur.
Yüzde 100'ün üzerindeki Performance incelemesiz kutlanmamalıdır. Genellikle üç şeyden biri vardır: ideal çevrim süresi fazla yavaştır, adet yanlıştır veya çalışma süresi yanlıştır. Doğru tepki, sonucu başarı hikayesine çevirmeden önce ölçüm sistemini incelemektir.
4. Adım: kaliteyi ilk geçiş kalite olarak ele alın
Quality = Good Count / Total Count. OEE için Good Count yalnızca şartları ilk seferde karşılayan ürünleri içermelidir. Rework ticari olarak yararlı olabilir, fakat normal akış dışında zaman ve dikkat tüketir. Rework çıktısını sağlam saymak kalite kaybını saklar ve OEE'yi üretim iyileştirmesi için daha az yararlı yapar.
Pratik test basittir: rework iki katına çıksa ama nihai sevkiyat aynı kalsa OEE Quality faktörü değişmeli mi? İlk geçiş üretim metriği için cevap evettir. Yerel hesap hayır diyorsa, hesap ekipman etkinliği değil sevkiyat tamamlama ölçüyordur.
Bu nedenle kalite verisinin kaynağı da tanımlı olmalıdır. Hurda, blokajlı ürün, yeniden işleme gönderilen ürün ve koşullu kabul farklı kodlarla ayrılmalıdır. Aynı fiziksel adet hem Total Count içinde hem de Good Count içinde yanlışlıkla iki kez okunmamalıdır. Özellikle manuel sayım, vardiya sonu Excel düzeltmesi veya farklı sistemlerden gelen üretim ve kalite kayıtları kullanılıyorsa veri sahipliği açık yazılmalıdır.
Görünür varsayımlarla sayısal örnek
Tek ürün çalışan bir paketleme hattı için 8 saatlik vardiya varsayalım. Vardiya 480 dakikadır. Üretim planı dışındaki sabit mola ve üretim dışı süre 60 dakikadır; bu nedenle Planned Production Time 420 dakikadır. Bu pencere içinde hat 35 dakika kalıp değişimi, 45 dakika arıza ve kısa duruş yaşar. Run Time = 420 - 35 - 45 = 340 dakikadır. Ideal Cycle Time ürün başına 1,8 saniyedir. Total Count 10.400 adettir. İlk geçiş Good Count 10.000 adettir.
Availability = 340 / 420 = 0,8095, yani yüzde 81,0.
Performance = (1,8 saniye x 10.400) / (340 dakika x 60 saniye) = 18.720 / 20.400 = 0,9176, yani yüzde 91,8.
Quality = 10.000 / 10.400 = 0,9615, yani yüzde 96,2.
OEE = 0,8095 x 0,9176 x 0,9615 = 0,714, yani yüzde 71,4.
Tek adımlı kontrol aynı sonucu verir: (10.000 x 1,8) / (420 x 60) = 18.000 / 25.200 = yüzde 71,4. Faktörler ana sorunun Availability olduğunu gösterir. Tesis planlanan üretim süresinin 80 dakikasını kaybetmiştir. Bunun 35 dakikası kalıp değişimi, 45 dakikası arıza ve kısa duruş olarak görünür. Bu ayrım önemlidir; çünkü 35 dakikalık kayıp SMED, hazırlık ve planlama kararlarına, 45 dakikalık kayıp ise bakım, mikro duruş ve besleme kararlılığına işaret eder.
Kayıpların kaybolduğu yaygın yollar
İlk kalıp payda küçültmedir. Ekip, rahatsız edici zaman kategorilerini vardiya sonunda planlanan üretim süresinden çıkarır. Düzeltme, dondurulmuş üretim zamanı kuralı ve ayrı kayıp kodlarıdır.
İkinci kalıp hız normalizasyonudur. Ideal Cycle Time performans kabul edilebilir görünene kadar gevşetilir. Düzeltme, yönetilen ana veri ve yüzde 100 üzerindeki her performans sonucunun incelenmesidir.
Üçüncü kalıp rework emilimidir. Yeniden işlenmiş çıktı sağlam sayılır. Düzeltme, OEE kalitesini ilk geçiş verimiyle hizalamak ve rework'u ayrı izlemektir.
Dördüncü kalıp aşırı toplamadır. Tesis düzeyi OEE ortalaması farklı varlıklardaki farklı kayıpları saklar. Düzeltme, özeti yalnızca hat, varlık ve kayıp sürücüsü ayrıntısıyla birlikte raporlamaktır.
TEEP ve kapasite kullanımıyla sınır
OEE planlanan üretim süresiyle başlar. İşletmenin hattı çalıştırmayı planlamadığı saatler için hattı cezalandırmaz. TEEP utilization ekleyerek paydayı tüm takvim zamanına genişletir. Kapasite kullanımı ise genellikle fiili çıktıyı kullanılabilir, nominal veya iş açısından tanımlı kapasiteyle karşılaştırır. Bu metrikler farklı soruları yanıtlar. Planlanan üretim zamanının nasıl performans verdiği için OEE, tüm zamanın ne kadarının sağlam çıktıya dönüştüğü için TEEP, iş kapasitesinin kullanılıp kullanılmadığı için kapasite kullanımı kullanılmalıdır.
Pratik kontroller
Yerel bir OEE standardı yazın. Planlanan üretim süresini, duruş eşiklerini, ideal çevrim süresi sahipliğini, ilk geçiş sağlam adet kuralını, rework yaklaşımını ve toplama kurallarını tanımlamalıdır. Neden kodlarını operatörlerin tutarlı kullanabileceği kadar sade tutun. Ölçüm yönetişimini iyileştirme sorumluluğundan ayırın; böylece ekipler tanımları değiştirerek sayıyı iyileştirme baskısı hissetmez.
Veri yönetişimi burada teorik bir BT konusu değildir. Operatör hangi kodu seçeceğini bilmiyorsa, bakım ekibi duruş başlangıç saatini farklı kaydediyorsa veya ana veride ideal çevrim süresi izinsiz değişebiliyorsa OEE toplantısı tartışmalı hale gelir. Pratik kontrol listesi şunları içerebilir: vardiya başlamadan planlanan pencere kilitlendi mi, ürün reçetesi ve ideal çevrim süresi doğru mu, sayaç verisi üretim emriyle eşleşiyor mu, rework kodları Good Count'a karışıyor mu, manuel düzeltmeler gerekçesiyle kaydedildi mi? Bu soruların cevabı metrikten önce ölçüm sisteminin güvenilirliğini gösterir.
Aykırı değerleri inceleyin. Ana veri düzenlemesinden sonra ani OEE sıçraması, manuel hatta sıfır kısa duruş, farklı ürünlerde aynı OEE ve yüzde 100 üzeri Performance ölçüm sistemini inceleme çağrısıdır. Yararlı OEE süreci bazen rahatsız edicidir; çünkü ekiplerin açıklamak isteyeceği kayıpları korur.
Sonuç
Kayıp görünürlüğü olan OEE hesabı paydayı dürüst tutar, programlı pencere içindeki duruşları içeride bırakır, gerçekçi ideal çevrim süreleri kullanır ve yalnızca ilk geçiş sağlam çıktıyı sayar. Amaç daha güzel skor değildir. Amaç daha iyi çalışmanın başlayabileceği kadar açık bir kayıp yapısıdır.
İlgili yazılar
Kaynak ve yönetişim notu
Bu taslakta kullanılan formüller yaygın üç faktörlü OEE modeline dayanır: Availability, Performance ve Quality. İncelenen OEE.com hesaplama sayfası Good Count, Ideal Cycle Time, Planned Production Time, Availability, Performance, Quality ve OEE hesap formlarını; incelenen OEE.com TEEP sayfası ise TEEP = OEE x Utilization ve Utilization = Planned Production Time / All Time ilişkisini verir. Bunlar ticari kaynaklar olduğu için bu yazıdaki yönetişim değerlendirmeleri yalnızca bu sayfalara dayandırılmadı. İncelenen NIST üretim verisi yayını sayfası, atölye ekipmanından veri toplama, veriyi kürate etme ve yeniden kullanma konusunu açıklar; bu da üretim verisinin karar için kullanılmadan önce tanımlı anlama sahip olması gerektiği noktasını destekler. NIST süreç kontrol el kitabı sayfası, veriyi beklenen davranışla karşılaştırma ve sapmaları inceleme alışkanlığı için kullanıldı.
Bu metinde Tuna Industrial Platform'a ait bir yetenek, müşteri kurulumu, yazılım entegrasyonu, benchmark, ROI iddiası, sertifika veya canlı üretim sonucu iddia edilmez. Yazı, üretim yöneticileri ve operasyon ekipleri için tarafsız endüstriyel rehber olarak yazılmıştır.